




Die Auftragsbücher für Turbinen, Transformatoren und Netztechnik reichen Jahre in die Zukunft, und ein Großteil der neuen Kapazität soll in bestehenden Werken entstehen. Die meisten dieser Planungen zählen Maschinen, Montageplätze und Schichten. Kaum eine zählt die Stunden, die dazwischen verloren gehen.
Dieser Artikel rechnet das für ein typisches Werk durch, mit allen Annahmen offen auf dem Tisch, damit Sie sie durch Ihre eigenen Zahlen ersetzen können. Er betrachtet zwei Hebel: die Zeit, die Mitarbeitende verlieren, und die Zeit, in der Ihre wichtigsten Stationen stillstehen.
Die Kapazität, die niemand berechnet
Maschinenkapazität wird auf die Nachkommastelle gemessen. OEE, Auslastung und Taktzeiten werden jede Woche geprüft. Was rund um diese Maschinen passiert, wird deutlich ungenauer gemessen, wenn überhaupt: Mitarbeitende, die ein Teil suchen, auf Material warten oder in der Planung nachfragen, wo ein Auftrag steht, und Montageplätze, die leer stehen, weil eine Komponente nicht rechtzeitig da war.
Nichts davon taucht als eigene Position auf. Es verteilt sich auf Hunderte Mitarbeitende und Tausende kleine Unterbrechungen, und genau deshalb wird es leicht unterschätzt.
Hebel 1: die Zeit, die Mitarbeitende verlieren
Nehmen wir ein mittelgroßes Werk der Energietechnik mit diesen Annahmen:
- Mitarbeitende: 250 in Montage, Prüffeld und Intralogistik
- Arbeitstage: 220 pro Jahr
- Produktive Stunden pro Person: 1.650 pro Jahr
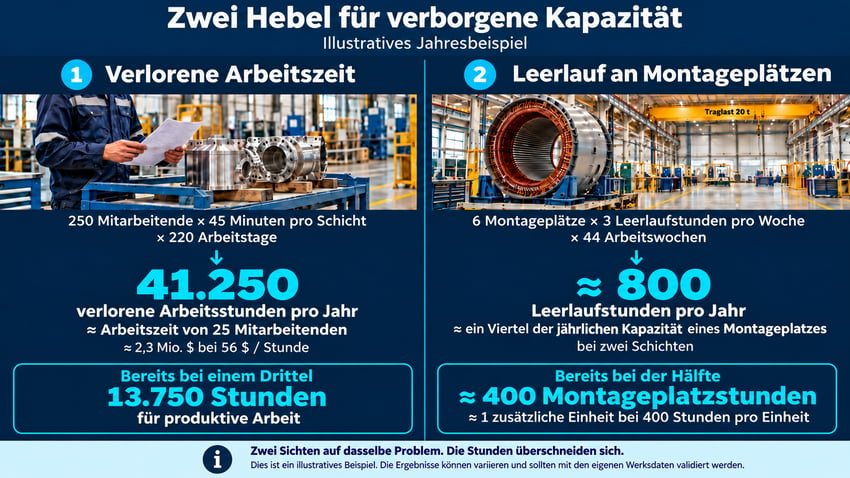
- Zeitverlust durch Suchen, Warten auf Material und Statusklärung: 45 Minuten pro Person und Schicht
Unsere eigene Analyse zur High-Mix-Fertigung beziffert allein die Suchzeit auf 10 bis 15 % einer Schicht. Dieses Beispiel nimmt das untere Ende, rund 45 Minuten, und rechnet Warten und Statusklärung bereits mit ein. Die Schätzung des Kaizen Institute, wonach direkte Mitarbeitende nur 30 bis 50 % ihrer Arbeitszeit mit wertschöpfender Arbeit verbringen, legt nahe, dass der tatsächliche Wert oft höher liegt.
- 0,75 Stunden × 220 Tage × 250 Personen = 41.250 Stunden pro Jahr
- Das entspricht der Arbeitszeit von rund 25 Personen
Bei voll belasteten Personalkosten von rund 56 US-Dollar pro Stunde sind das etwa 2,3 Millionen US-Dollar pro Jahr an bezahlter Zeit, in der nichts entsteht.
Das ist kein Argument für Stellenabbau. Es ist Zeit, in der Ihr bestehendes Team Einheiten bauen könnte, statt zu suchen, was es dafür braucht.
Hebel 2: die Zeit, in der Ihre Schlüsselstationen stillstehen
Verlorene Arbeitsstunden kosten Geld. Verlorene Stunden am Engpass kosten Output. In den meisten Werken der Energietechnik ist der Engpass nicht die Belegschaft insgesamt, sondern eine kleine Zahl von Stationen: Hauptmontageplätze, Prüfstände und der Kran, der sie bedient. Eine Stunde, die dort verloren geht, fehlt dem gesamten Werk.
Gleiches Werk, zwei weitere Annahmen:
- Hauptmontageplätze: 6
- Stillstand pro Montageplatz durch fehlendes Material oder verspätete Übergabe: 3 Stunden pro Woche
- 6 Montageplätze × 3 Stunden × 44 Wochen = rund 800 Platzstunden pro Jahr
Das ist etwa ein Viertel der Jahreskapazität eines Montageplatzes im Zweischichtbetrieb. Belegt eine typische Einheit einen Montageplatz 400 Stunden lang, entsprechen diese 800 Stunden zwei zusätzlichen Einheiten pro Jahr, und zwar an der Station, die bestimmt, wie viele Einheiten das Werk verlassen.
„Jedes Werk weiß, wie lange seine Maschinen laufen. Nur wenige wissen, wie lange ihre Teile warten. Genau dort liegt die versteckte Kapazität.“
David Almström, CEO, Inpixon
Was die Zahlen zusammen bedeuten
Die beiden Hebel überschneiden sich. Wartet ein Montageplatz auf ein Teil, wartet auch das Team an diesem Platz. Die Stunden sollten also nicht einfach addiert werden. Sie zeigen dasselbe Problem aus zwei Blickwinkeln: einmal als Kosten, einmal als Output.
Selbst wenn Sie nur ein Drittel der verlorenen Arbeitsstunden und die Hälfte der Stillstandszeit zurückgewinnen, bleiben eine zusätzliche Einheit am Engpass und rund 13.750 Stunden für andere Aufträge. Bei Anlagen, die pro Einheit mehrere Millionen US-Dollar kosten, wiegt die Output-Seite der Rechnung deutlich schwerer als die Personalkosten.
Produktionskapazität erhöhen, ohne neue Maschinen
Verlorene Stunden kommen nicht durch mehr Disziplin oder mehr Meetings zurück. Sie kommen zurück, wenn die Systeme im Werk auf das reagieren, was auf dem Shopfloor passiert, ohne dass jemand nachsehen, nachfragen oder scannen muss.
Eine RTLS-Plattform leistet das auf mehreren Wegen:
- Schneller finden: Kits, Ladungsträger, Werkzeuge und Großkomponenten werden sofort gefunden, statt die Halle abzulaufen.
- Automatische Buchungen: Wenn getaggtes Material von einer Zone in die nächste wechselt, wird die Bewegung ins ERP oder MES gebucht. Die Planung arbeitet so mit dem aktuellen Stand statt mit dem letzten Scan.
- Fehlteile früh gemeldet: Ist ein benötigtes Teil eine definierte Zeit vor dem geplanten Start nicht am Montageplatz, bekommt der Materialbereitsteller eine Aufgabe und der Planer eine Warnung.
- Warteschlangen erkannt, während sie entstehen: Wartet eine Einheit länger als geplant vor einem Prüfstand, bekommt der Meister rechtzeitig ein Signal, um die Schicht umzuplanen.
- Stationen gemeldet, bevor das Material ausgeht: Arbeitsplätze, denen das Material auszugehen droht, werden früh markiert, sodass Meister handeln können, bevor die Arbeit stoppt.
- Audit-Trail als Nebenprodukt: Jeder Zoneneintritt wird mit Zeitstempel erfasst. So geht weniger Zeit dafür drauf, Abläufe für Qualitäts- oder Kundenaudits zu rekonstruieren.
Manche dieser Funktionen geben vor allem Arbeitsstunden zurück. Andere schützen den Engpass. Zusammen machen sie aus den beiden Hebeln oben etwas, woran ein Werk konkret arbeiten kann.
Bevor Sie einstellen oder bauen
Neueinstellungen sind durch den Arbeitsmarkt begrenzt. In Deutschland nennt eine Studie von TMG Consultants den Fachkräftemangel als einen der zentralen Belastungsfaktoren in der Intralogistik, und in den USA rechnen Deloitte und das Manufacturing Institute damit, dass bis 2033 bis zu 1,9 Millionen Stellen in der Fertigung unbesetzt bleiben. Eine neue Halle braucht Jahre in Planung und Bau. Zurückgewonnene Stunden stehen im bestehenden Werk zur Verfügung.
Nicht jede verlorene Stunde lässt sich zurückholen. Verstehen Sie das Beispiel deshalb als Größenordnung und prüfen Sie es mit den Zahlen Ihres eigenen Werks.
So berechnen Sie die Produktionskapazität, die Sie bereits haben (mit Checkliste)
Hebel 1: Arbeitsstunden
Verlorene Stunden pro Jahr = Mitarbeitende × Arbeitstage × verlorene Minuten pro Schicht ÷ 60
Hebel 2: Platzstunden
Verlorene Platzstunden pro Jahr = Anzahl Schlüsselstationen × Stillstandsstunden pro Woche × Arbeitswochen
Einheiten-Äquivalent = zurückgewonnene Platzstunden ÷ Platzstunden pro Einheit
Umsatzäquivalent
Umsatzäquivalent = zusätzliche Einheiten × Ihr Preis pro Einheit
In einem ausverkauften Markt lässt sich jede zusätzliche Einheit verkaufen. Setzen Sie statt des Preises Ihren Deckungsbeitrag ein, wenn Sie den Effekt auf den Gewinn sehen wollen.
Wenn Sie die Minuten oder Stillstandsstunden nicht kennen, reicht meist eine zweiwöchige Stichprobe an einer Station, um zu sehen, ob sich ein genauerer Blick lohnt.